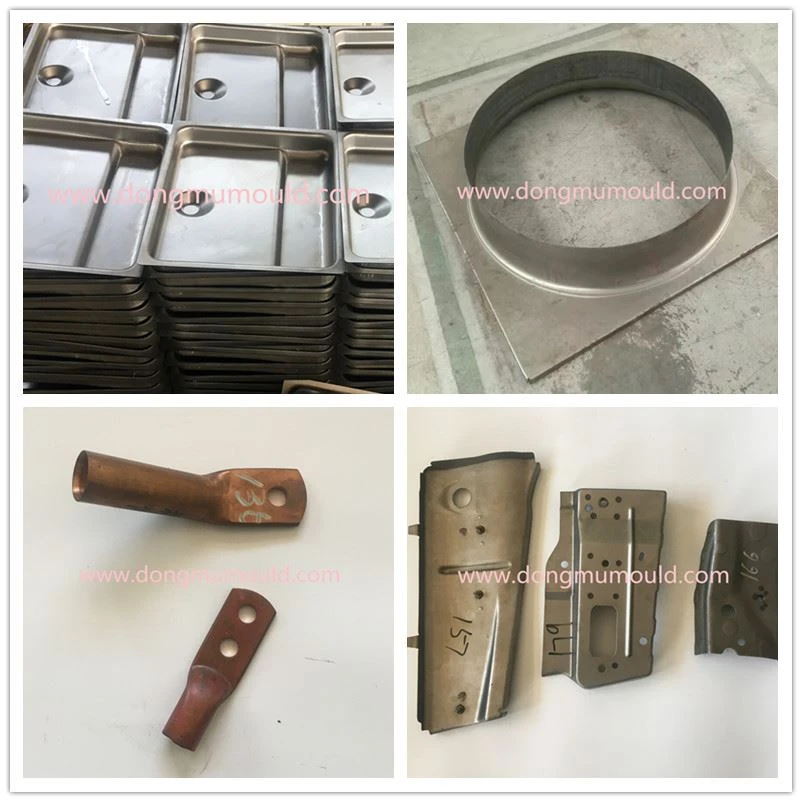
کے استعمال کے دورانڈاک ٹکٹنگ مر جاتی ہے، معیار کے محفوظ استعمال کو یقینی بنانے کے لئے، ہم ٹیسٹ کی ایک سیریز کے ذریعے تصدیق کر سکتے ہیں.
1۔ وہٹسٹون پالش
1) سب سے پہلے، بیرونی غلاف کی سطح کو صاف گاز سے صاف کریں، اور پھر آئل سٹون (20×20×100 ملی میٹر یا اس سے بڑے) سے پالش کریں، اور قوس وں اور مقامات کے ساتھ علاقوں کے لئے نسبتا چھوٹے آئل سٹون کے ساتھ پالش کریں جن تک پہنچنا مشکل ہے۔ (مثال کے طور پر: 8×100ملی میٹر نیم گول وہٹسٹون).
2) وہٹسٹون ذرات کے سائز کا انتخاب سطح کی حالت پر منحصر ہے (جیسے کھردراپن، گیلونائزنگ وغیرہ)۔ باریک دانے والے تیل کے پتھر کا استعمال کرنے کی سفارش کی جاتی ہے۔ وہٹسٹون پالش کی سمت بنیادی طور پر طومار کی سمت کے ساتھ ہے، اور یہ اسٹامپنگ حصوں کی سطح پر اچھی طرح فٹ بیٹھتا ہے، اور کچھ خاص مقامات کو افقی پالش کے ساتھ بھی سپلیمنٹ کیا جاسکتا ہے۔
2۔ ٹچ انسپکشن
بیرونی غلاف کی سطح کو صاف گاز سے صاف کریں۔ انسپکٹر کو اسٹامپنگ حصے کی لمبی سمت کے ساتھ اسٹامپنگ حصے کی سطح کو چھونے کے لئے ٹچ دستانے پہننے کی ضرورت ہے۔ یہ معائنہ طریقہ انسپکٹر کے تجربے پر منحصر ہے۔ اگر ضروری ہو تو آئل سٹون کا استعمال کھوج لگائے گئے مشکوک علاقے کو پالش کرنے اور اس کی تصدیق کرنے کے لیے کیا جاسکتا ہے، لیکن اس طریقہ کار کو فوری معائنہ کا ایک موثر طریقہ سمجھا جاسکتا ہے۔
3۔ بصری معائنہ
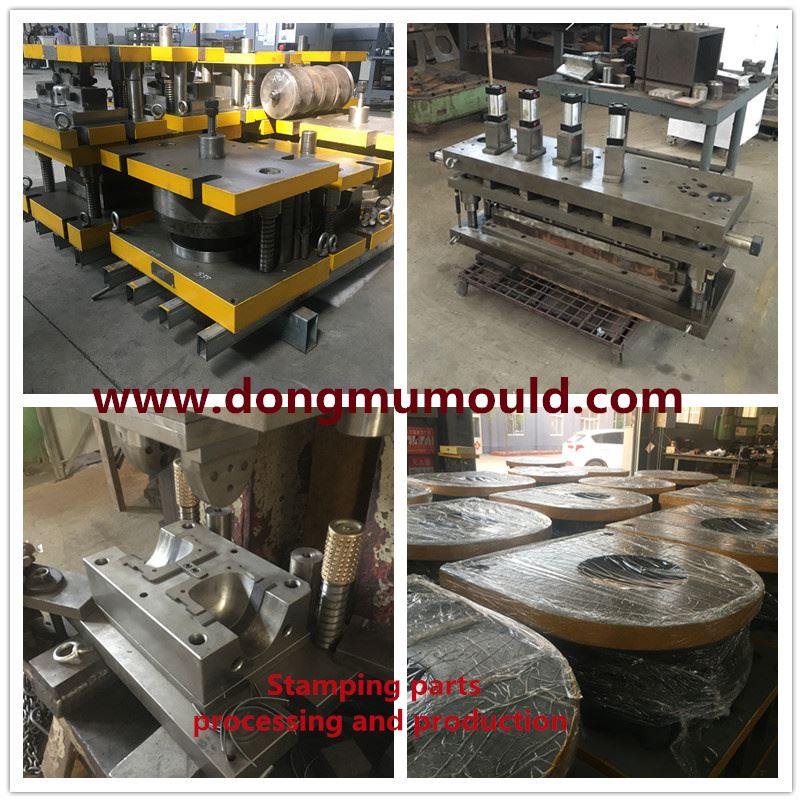
بصری معائنہ بنیادی طور پر غیر معمولی شکل اور اسٹامپنگ حصوں کے میکرو نقائص تلاش کرنے کے لئے استعمال کیا جاتا ہے۔
4۔ تیل کا معائنہ
بیرونی غلاف کی سطح کو صاف گاز سے صاف کریں۔ پھر اسی سمت میں اسٹامپنگ کی پوری بیرونی سطح پر یکساں طور پر تیل لگانے کے لئے صاف برش کا استعمال کریں۔ معائنہ کے لئے تیل والے اسٹامپنگ پرزوں کو مضبوط روشنی میں رکھیں۔ یہ سفارش کی جاتی ہے کہ کار کے جسم پر اسٹامپنگ کے پرزے کھڑے کیے جائیں۔ اس طریقے سے اسٹامپنگ کے حصوں پر چھوٹے چھوٹے گڑھے، گڑھے اور لہریں آسانی سے مل سکتی ہیں۔
5۔ معائنہ ٹول معائنہ
اسٹامپنگ پرزوں کو معائنہ ٹول میں ڈالیں، اور معائنہ ٹول مینوئل کی آپریٹنگ ضروریات کے مطابق اسٹامپنگ پرزوں کا معائنہ کریں۔
6۔ لچکدار گاز کو پالش کرنا
بیرونی غلاف کی سطح کو صاف گاز سے صاف کریں۔ اسٹامپنگ پارٹ کی سطح کو بند کرنے کے لئے لچکدار ریت کے جال کا استعمال کریں اور اسے لمبی سمت میں پوری سطح پر پیس لیں۔ کوئی بھی پٹنگ یا پوٹ آسانی سے مل جائے گا۔