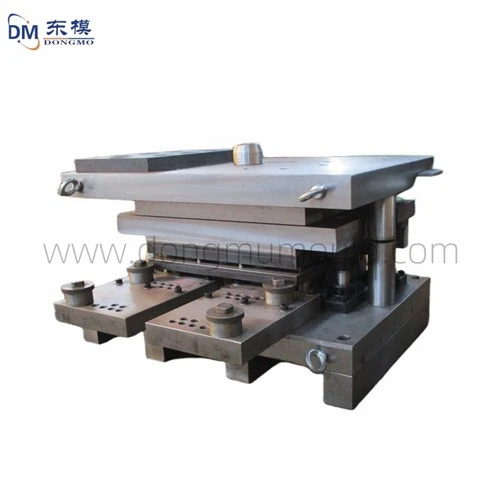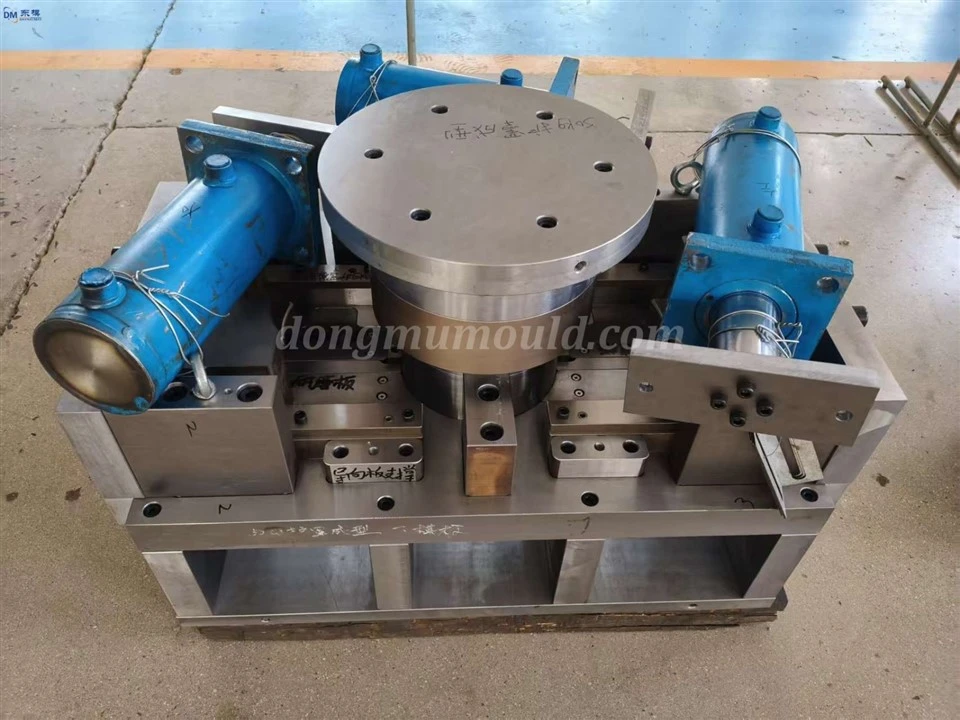


پریسجن مینوفیکچرنگ کے عمل کی تفصیلی وضاحت اور سٹیمپنگ ڈیز کے لیے سٹیمپنگ فارمنگ ٹیکنالوجی

I. سٹیمپنگ کا درست مینوفیکچرنگ عمل ختم ہو جاتا ہے۔
1. ڈیزائن کا مرحلہ: 3D ڈرائنگ اور سٹیمپنگ حصوں کی کارکردگی کی ضروریات کی بنیاد پر، ڈائی کا 3D ماڈل CAD/CAE تعاونی ڈیزائن پلیٹ فارم کا استعمال کرتے ہوئے مکمل کیا جاتا ہے۔ ڈائی اسٹریس ڈیفارمیشن اور پارٹ فارمنگ نقائص کی پیشین گوئی کرنے، ڈائی سٹرکچر، گہا کے طول و عرض اور گائیڈ لے آؤٹ کو بہتر بنانے کے لیے فائنائٹ ایلیمینٹس کا تجزیہ استعمال کیا جاتا ہے تاکہ یہ یقینی بنایا جا سکے کہ ڈائی کی سختی اور پائیداری معیارات پر پورا اترتی ہے، اور اسٹیمپنگ کی درستگی کو ±0.005mm کے اندر کنٹرول کیا جاتا ہے، جبکہ ایک ہی وقت میں مردانہ توازن کو دوبارہ ترتیب دیا جاتا ہے۔ اخراجات
2. خام مال کی تیاری: کلیدی ڈائی پرزے اعلی-کارکردگی والے مرکب اسٹیل جیسے SKD11، DC53، اور سیمنٹڈ کاربائیڈ سے بنے ہیں۔ خام مال کے پہنچنے کے بعد، خامیوں کی نشاندہی کی جاتی ہے تاکہ شمولیت، دراڑیں اور دیگر نقائص کو دور کیا جا سکے۔ پھر، ویکیوم بجھانے + ڈیپ کرائیوجینک ٹریٹمنٹ + کم-درجہ حرارت کا استعمال HRC58-62 کی سختی کو کنٹرول کرنے کے لیے کیا جاتا ہے، جس سے ایک یکساں مائیکرو اسٹرکچر حاصل کیا جاتا ہے تاکہ بعد میں درستگی کی مشینی میں ہموار منتقلی کو یقینی بنایا جا سکے۔
3. درست مشینی: "رف مشیننگ - نیم-فائنشنگ - فنش مشیننگ" کا ایک ترقی پسند عمل اپنایا جاتا ہے۔ سب سے پہلے، سی این سی ملنگ، سست تار EDM، اور بیرونی بیلناکار پیسنے کے ذریعے زیادہ تر مواد کو ہٹا دیا جاتا ہے۔ اس کے بعد، الیکٹریکل ڈسچارج مشیننگ (EDM) کا استعمال گہا کی تفصیلات، مائیکرو-ہولز، اور بے قاعدہ ڈھانچے کو بہتر کرنے کے لیے کیا جاتا ہے، اس بات کو یقینی بناتے ہوئے کہ مولڈ گہا کی جہتی درستگی ±0.003mm کے اندر ہے اور سطح کی کھردری Ra 0.025μm سے کم یا اس کے برابر ہے، stamp کی ضروریات کو پورا کرتی ہے۔
4. اسمبلی اور ڈیبگنگ: الٹراسونک صفائی اور ڈیبرنگ کے بعد، مولڈ پارٹس کو مندرجہ ذیل ترتیب میں جمع کیا جاتا ہے: "مولڈ بیس → گائیڈ ستون اور بشنگز → گہا داخل کرتا ہے → ایجیکٹر میکانزم۔" ایک ڈائل انڈیکیٹر فٹ کلیئرنس کو چیک کرنے کے لیے استعمال کیا جاتا ہے، اس بات کو یقینی بناتا ہے کہ ہر جزو کی درستگی H6/h5 سطح تک پہنچ جائے۔ ٹرائل مولڈنگ کے دوران، مولڈ کو سٹیمپنگ کے سامان پر انسٹال کیا جاتا ہے، ایک ٹیسٹ سٹیمپ کیا جاتا ہے، اور اسپرنگ فورس، گائیڈ کلیئرنس، اور سٹیمپنگ فورس کے پیرامیٹرز کو اس وقت تک ایڈجسٹ کیا جاتا ہے جب تک کہ سٹیمپ والے حصے کے طول و عرض اور سطح کا معیار معیار پر پورا نہ اتر جائے۔
5. کوالٹی معائنہ: ایک کوآرڈینیٹ ماپنے والی مشین (سی ایم ایم) کا استعمال مولڈ کیویٹی کے طول و عرض اور جیومیٹرک رواداری کا جامع معائنہ کرنے کے لیے کیا جاتا ہے، جس سے ڈیزائن ڈرائنگ سے انحراف کی تصدیق کی جاتی ہے۔ اس کے ساتھ ہی، مولڈ گائیڈنگ کی درستگی اور اسمبلی کلیئرنس کی جانچ پڑتال کی جاتی ہے۔ بڑے پیمانے پر پیداوار کے دوران سڑنا کے استحکام اور کارکردگی کو یقینی بنانے کے لیے عیب دار حصوں کو فوری طور پر دوبارہ بنایا جاتا ہے۔ مولڈ سروس کی زندگی 500,000 سائیکلوں سے زیادہ یا اس کے برابر ہے۔


II مہر لگانے کے عمل کی تفصیلی وضاحت
1. مواد کی تیاری اور کٹنگ: اسٹیمپ شدہ حصوں کی وضاحتوں کی بنیاد پر، کولڈ-رولڈ اسٹیل پلیٹیں، سٹینلیس سٹیل کی پلیٹیں، ایلومینیم الائے پلیٹس وغیرہ کو خام مال کے طور پر منتخب کیا جاتا ہے۔ پلیٹوں کو ایک انکوائلر کے ذریعہ کھولا جاتا ہے اور ایک مونڈنے والی مشین کے ذریعہ ان کو مولڈ کے لئے موزوں طول و عرض میں پروسیس کیا جاتا ہے۔ پلیٹوں کی جہتی رواداری کو ± 0.1 ملی میٹر کے اندر کنٹرول کیا جاتا ہے، اور سٹیمپنگ کے معیار کو متاثر کرنے سے بچنے کے لیے سطح خروںچ اور آکسائیڈ پیمانے سے پاک ہے۔
2. پوزیشننگ اور کلیمپنگ: گائیڈ پلیٹس، سائیڈ بلیڈز، اور فلوٹنگ پنوں کا مجموعہ گائیڈنگ ڈیوائس کے طور پر استعمال کیا جاتا ہے، خاص کلیمپس کے ساتھ، پلیٹوں کو مولڈ پر مقرر کردہ پوزیشنوں میں ٹھیک کرنے کے لیے۔ پوزیشننگ کی درستگی ±0.01 ملی میٹر سے کم یا اس کے برابر ہے، سٹیمپنگ کے دوران پلیٹوں کی پھسلن اور خرابی کو روکتا ہے، ہر مہر والے حصے کے لیے مستقل پوزیشننگ کو یقینی بناتا ہے، اور بڑے پیمانے پر پیداوار کے استحکام کو بہتر بناتا ہے۔
3. بلینکنگ اور فارمنگ: ڈائی پنچ اور کیویٹی کے تعاون سے شیٹ میٹل کو ہدف کی شکل میں پروسیس کرنے کے لیے بلیننگ، ڈیپ ڈرائنگ، موڑنے اور فلانگنگ جیسے عمل کو مکمل کیا جاتا ہے۔ بڑے پیمانے پر پیداوار کمپاؤنڈ سٹیمپنگ اور مسلسل سٹیمپنگ کے عمل کو اپناتی ہے، متعدد عملوں کو ایک میں ضم کرتی ہے۔ سٹیمپنگ فریکوئنسی کو 30-120 بار/منٹ پر کنٹرول کیا جاتا ہے تاکہ پیداوار کی کارکردگی کو بہتر بنایا جا سکے جبکہ سٹیمپ شدہ حصوں کی جہتی مستقل مزاجی کو یقینی بنایا جا سکے۔
4. ایڈجسٹمنٹ اور فنشنگ: سٹیمپنگ کے بعد، پرزوں کو گراؤنڈ اور پالش کیا جاتا ہے تاکہ کناروں کو ہٹایا جا سکے، جس کی اونچائی 0.01 ملی میٹر کے اندر کنٹرول کی جاتی ہے۔ معمولی خرابی والے حصوں کے لیے، ان کو سیدھا کرنے کے لیے ایک سیدھا کرنے والی مشین کا استعمال کیا جاتا ہے، اس بات کو یقینی بناتے ہوئے کہ پرزوں کا چپٹا پن اور کھڑا ہونا معیارات پر پورا اترتا ہے، اور سطح کی کھردری Ra 0.8μm سے کم یا اس کے برابر ہوتی ہے، جو بعد کی اسمبلی کی ضروریات کو پورا کرتی ہے۔


5. معیار کا معائنہ: خودکار معائنہ کے آلات اور دستی نمونے لینے کا ایک مجموعہ اہم جہتوں اور مہر والے حصوں کی ظاہری شکل کا معائنہ کرنے کے لیے استعمال کیا جاتا ہے۔ اگر جہتی انحراف ± 0.02 ملی میٹر سے کم یا اس کے برابر رواداری سے بڑھ جاتا ہے، تو مشین کو فوری طور پر روک دیا جاتا ہے اور مولڈ پیرامیٹرز کو ایڈجسٹ کیا جاتا ہے۔ ظاہری معائنہ میں نقائص جیسے خروںچ، کھودنے اور خرابی کی جانچ پر توجہ مرکوز کی جاتی ہے تاکہ اس بات کو یقینی بنایا جا سکے کہ مہر والے حصوں کی پاس کی شرح 99.5% سے زیادہ یا اس کے برابر ہے، تاکہ بعد کے عمل کے لیے کوالیفائیڈ نیم{5}}تیار مصنوعات فراہم کی جا سکیں۔
ہم سے رابطہ کریں۔
مشاورتی ہاٹ لائن:+86 15930861038
واٹس ایپ:15930861038
ای میل:dongfangmould@aliyun.com
خدمت کا عہد: 12 گھنٹے کے اندر انکوائری کا جواب دیں؛ اہل صارفین کے لیے مفت مولڈ ڈیزائن کی اصلاح فراہم کریں۔
Hengshui Dongmo Precision Metal Products Co., Ltd
ڈاؤن لوڈ، اتارنا ٹیگ: اپنی مرضی کے مطابق صحت سے متعلق آٹوموٹو سٹیمپنگ ڈائی، ایلومینیم اور سٹینلیس سٹیمپنگ ڈائی، پروگریسو سٹیمپنگ ڈائی، چین، سپلائرز، مینوفیکچررز، فیکٹری، خرید، قیمت، چین میں بنایا گیا